


Az amorf csíkok gyors megszilárdulással készülnek. Ebben a folyamatban kulcsszerepet játszik a fúvóka, amely a magas hőmérsékleten megolvadt acélt olvadt állapotban a nagy sebességgel forgó hűtőhengerre szórja, ezáltal megvalósítja az acélolvadék gyors lehűlését és amorf csíkot képez. A legtöbb fúvókaanyag nem fémes anyag, mint például a Bn, Al2O3 és SiO2, de ezeknek az anyagoknak megvannak a hibái, mint például az alacsony szilárdság és a nagy hőmérséklet-különbség ellenállása. Ezért az amorf szalagfúvókák kutatása és fejlesztése folyamatos teljesítményük javítása és az amorf szalaggyártás igényeinek kielégítése érdekében. A fúvóka anyaga és szerkezete befolyásolja a teljesítményét. Például a bór-nitrid kerámia övfúvóka kompakt szerkezettel, nagy térfogatsűrűséggel, nagy nyomószilárdsággal, alacsony látszólagos porozitással, finom szerkezettel, sima és kopásállósággal, valamint 1650 fok feletti hőmérséklet-állósággal és kis hőtágulási együtthatóval rendelkezik. . Ez a fúvóka olvadt fémötvözetek szórására alkalmas, így azok egy mozgó hűtőmátrixon keresztül gyorsan lehűthetők és megszilárdulhatók, ezáltal gyorsan megszilárdult fém vékony csíkok állíthatók elő.
Bór-nitrid kerámia szalagos fúvóka csomagolása és szállítása

A termék csomagolása megfelel a „Műszaki előírásoknak” vagy az ipari szabványoknak;
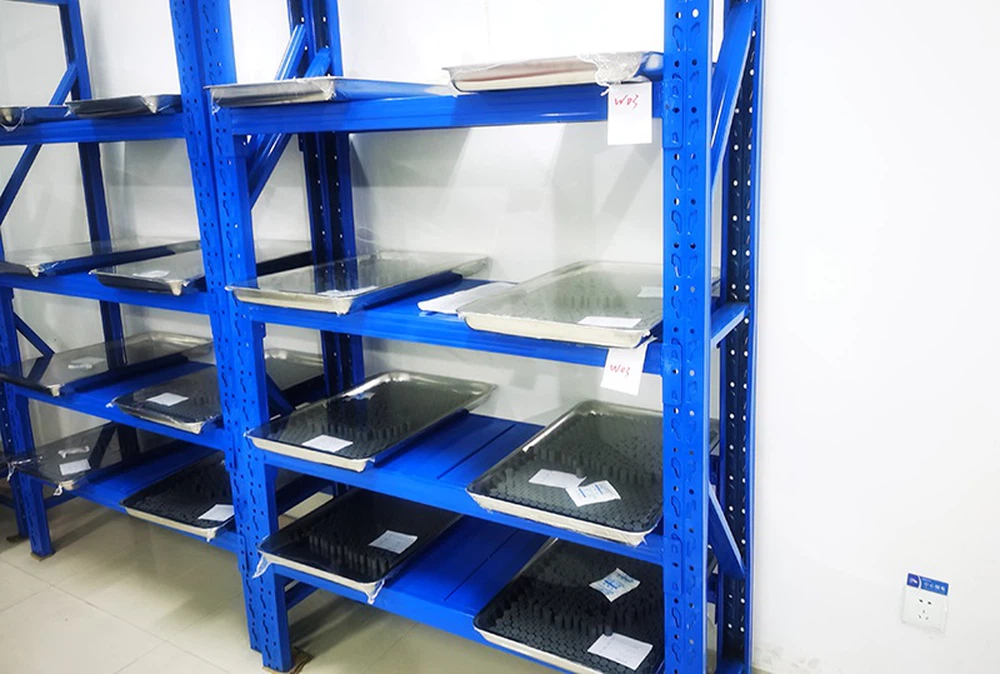
A termék csomagolása összhangban van magának a terméknek a jellemzőivel és teljesítményével, beleértve a nedvesség, eső, rozsda, korrózió és rázkódás elleni védelmet, valamint többszörös kezelést, be- és kirakodást, valamint szállítást is alkalmas;
A termék folyamata és gyártási folyamata
A Bór-nitrid kerámia szalagfúvóka gyártási folyamata olyan kulcsfontosságú lépéseket tartalmaz, mint a nyersanyag kiválasztása, a bór-nitrid por előkészítése, az öntés, a szinterezés, az utófeldolgozás és a tesztelés. Minden lépés megköveteli a folyamat paramétereinek és működési feltételeinek szigorú ellenőrzését a végtermék minőségének és teljesítményének biztosítása érdekében. A tudomány és a technológia fejlődésével és a technológia folyamatos optimalizálásával a bór-nitrid kerámiák gyártási folyamatát továbbra is fejlesztik és tökéletesítik, hogy jobb anyagi támogatást nyújtsanak a különböző iparágak fejlődéséhez.
Teljesítményparaméterek
|
Kategória |
E |
L |
S |
|||
|
Főbb összetevők |
BN+ZrO2+SiC |
BN+ALN |
BN+Si3N4 |
|||
|
sűrűség |
g/cm³ |
2.3 |
g/cm³ |
2.85 |
g/cm³ |
2.7 |
|
Leeb keménysége |
HL |
600 |
HL |
650 |
HL |
650 |
|
Hajlító erő |
Mpa |
150 |
Mpa |
250 |
Mpa |
300 |
|
Hőtágulási együttható (25 fok -1200 fok) |
(10-6/K) |
2-3 |
(10-6/K) |
4-6 |
(10-6/K) |
2-3 |
|
Hővezetőképesség (normál hőmérséklet) |
W/mk |
15 |
W/mk |
70 |
W/mk |
45 |
|
Maximális üzemi hőmérséklet |
Levegő |
900 fok |
Levegő |
1950 fok |
Levegő |
1700 fok |
|
vákuum |
1500 fok |
vákuum |
vákuum |
|||
|
Inert légkör |
1700 fok |
Inert légkör |
Inert légkör |
|||
|
Szobahőmérséklet-ellenállás |
Ω.cm |
>1012 |
Ω.cm |
>1014 |
Ω.cm |
>1014 |
Népszerű tags: bór-nitrid kerámia övfúvóka, Kína bór-nitrid kerámia övfúvóka gyártók, beszállítók, gyár


